
OEE Nedir? Nasıl Hesaplanır, Üretimde Nasıl Faydaya Dönüşür?
OEE hesabını örnek vardiyayla öğrenin. Kullanılabilirlik, performans, kalite, altı büyük kayıp ve kapasite kazanımını üretim kararlarına dönüştürün.
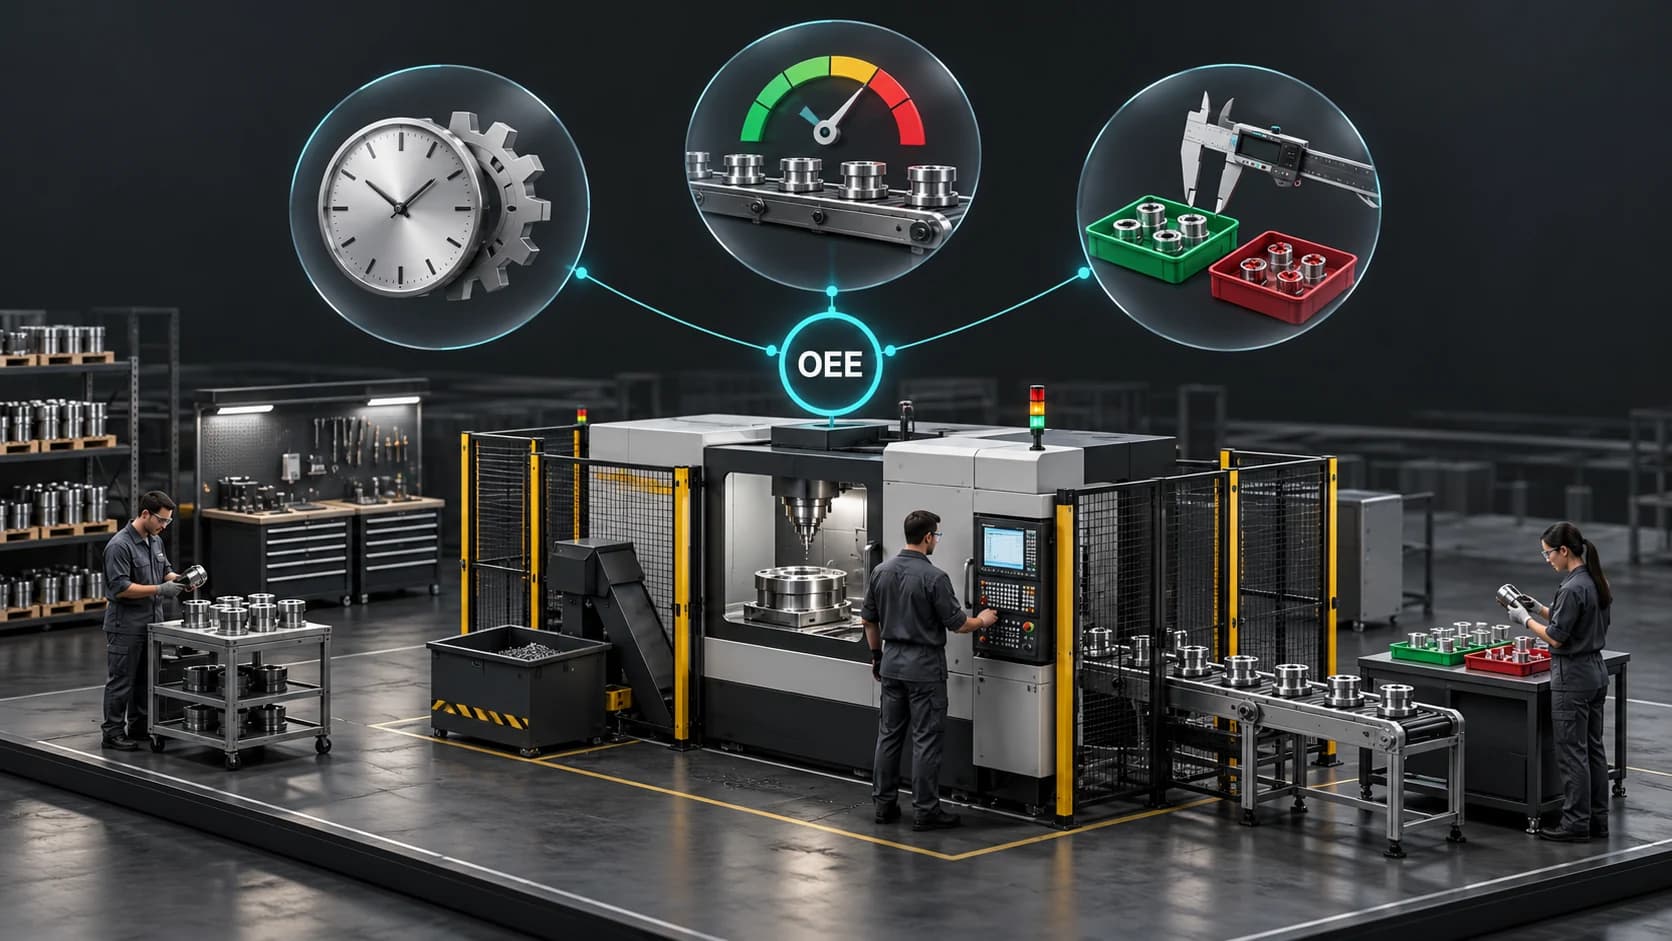
Üç bileşen birlikte değerlendirilir. Yüksek çalışma süresi, düşük hız veya kalite kaybını tek başına telafi etmiş sayılmaz. 3D görseller kavramsal anlatımdır; gerçek müşteri tesisi veya ölçülmüş sonuç göstermez.
İçindekiler
- Bu rehberde neler var?
- 1. OEE ne amaçla kullanılır?
- 2. OEE nasıl hesaplanır?
- 3. Planlı üretim süresi nasıl belirlenir?
- 4. Adım adım örnek OEE hesabı
- 5. OEE yüzdesinin arkasındaki kayıp dakikaları
- 6. Altı büyük kayıp nedir?
- 7. Detaylara inildiğinde firmanın avantajı nasıl oluşur?
- 8. Darboğaz neden önemlidir?
- 9. İyileşme kaç parçaya, ne kadar faydaya dönüşür?
- 10. Çok gözlü kalıplarda OEE nasıl hesaplanır?
- 11. Farklı ürünler ve makineler birlikte nasıl raporlanır?
- 12. İdeal çevrim, takt ve hedef adet arasındaki fark
- 13. OEE için iyi bir değer kaçtır? %85 şart mı?
- 14. OEE ile TEEP arasındaki fark nedir?
- 15. Güvenilir OEE için hangi veriler gerekli?
- 16. MES ve AI, OEE çalışmalarını nasıl destekler?
- 17. OEE’ye başlamak için uygulanabilir bir plan
- 18. Sık yapılan hesap ve yorumlama hataları
- 19. OETECH’in yaklaşımı
- 20. Sık sorulan sorular
- İlk adım: puandan önce kaybı tanımlayın
- Kaynaklar ve hesap kapsamı
OEE, üretim yapılması planlanan sürenin ne kadarının ideal hızda ve ilk seferde sağlam ürün üretmeye dönüştüğünü gösteren ekipman etkinliği ölçüsüdür. Açılımı Overall Equipment Effectiveness olan OEE, Türkçede genellikle Toplam Ekipman Etkinliği olarak kullanılır.
OEE üç soruyu birlikte sorar: Üretim için ayırdığımız zamanda çalışabildik mi? Çalışırken olması gereken hızda ürettik mi? Ürettiğimiz parçalar ilk seferde sağlam mıydı? Bu soruların karşılıkları kullanılabilirlik, performans ve kalite bileşenleridir. 1
Makinenin gün boyunca çalışması, günün verimli geçtiğini tek başına göstermez. Yavaş çevrimler, kısa duruşlar ve yeniden işleme, vardiya sonunda görülen toplam adedin arkasında kalabilir. OEE’nin değeri, kaybı görünür kılıp iyileştirme kararına dönüştürülebildiğinde ortaya çıkar.
Bu rehberde neler var?
- OEE’nin anlamı, amacı ve kısa tarihçesi
- Kullanılabilirlik, performans ve kalite formülleri
- Baştan sona hesaplanan örnek vardiya ve kayıp dakika analizi
- Altı büyük kayıp, kök nedenler ve doğru aksiyonlar
- Çok gözlü kalıp, farklı ürün ve hat bazında hesaplama ayrıntıları
- Kapasite, maliyet, teslimat ve yatırım kararlarına katkısı
- MES, veri kalitesi, AI ve uygulanabilir başlangıç planı
- Kontrol listesi ve sık sorulan sorular
1. OEE ne amaçla kullanılır?
OEE, ekipman kaynaklı üretim kayıplarını anlamak ve zaman içinde iyileşmeyi izlemek için kullanılır. Başlıca kullanım alanları şunlardır:
- Planlı üretim zamanının nerede kaybedildiğini belirlemek.
- Arıza, ayar, mikro duruş, hız ve kalite sorunlarını ayırmak.
- Bakım, kalite, üretim ve planlama ekiplerinin aynı olaylar üzerinden konuşmasını sağlamak.
- İyileştirme öncesi ve sonrasını, karşılaştırılabilir koşullarda değerlendirmek.
- Yeni makine almadan önce mevcut kapasitede kazanım olup olmadığını incelemek.
OEE; kârlılık, müşteri memnuniyeti veya çalışan performansının tamamını ölçen tek bir puan değildir. Satılmayan ürün üretmek OEE’yi yükseltebilir; ama stok ve nakit ihtiyacını da artırabilir. Bu nedenle sonuçlar teslimat, talep, ara stok, enerji ve kalite maliyetiyle birlikte değerlendirilmelidir.
Kısa tarihçe: TPM ile ilişkisi
OEE, Toplam Verimli Bakım anlamına gelen TPM — Total Productive Maintenance yaklaşımıyla gelişmiştir. JIPM, göstergenin TPM’nin geliştirilmesi ve yaygınlaştırılması sürecinde oluşturulduğunu belirtir. Yaklaşım bugün yalnızca bakım ekipleri tarafından değil, üretim iyileştirme çalışmalarında da kullanılır. 2
MES ve otomatik veri toplama sistemleri, bu hesabın daha sık yapılmasını kolaylaştırır. Ancak dijital ekran, yanlış tanımlanmış bir hesabı doğru hale getirmez. Önce ölçüm kuralları netleşmelidir.
2. OEE nasıl hesaplanır?
OEE = Kullanılabilirlik × Performans × Kalite
Formülde oranlar ondalık olarak kullanılır; sonuç yüzdeye çevrilir. Örneğin %95 × %80 × %100, hesapta 0,95 × 0,80 × 1,00 = 0,76, yani %76 OEE demektir.
| Bileşen | Temel soru | Formül |
|---|---|---|
| Kullanılabilirlik — A | Planlı üretim zamanında ne kadar çalıştık? | Çalışma süresi / planlı üretim süresi |
| Performans — P | Çalışırken ideal üretim hızına ne kadar yaklaştık? | İdeal çevrim süresi × toplam üretilen adet / çalışma süresi |
| Kalite — Q | Üretilen parçaların ne kadarı ilk seferde sağlam çıktı? | İlk seferde sağlam adet / toplam üretilen adet |
Tek ürün ve tutarlı birimlerle aynı sonuca şu kısa yoldan da ulaşılır:
OEE = İdeal çevrim süresi × ilk seferde sağlam adet / planlı üretim süresi
Kısa formül sonucu verir; üç bileşenli hesap ise kaybın hangi alanda oluştuğunu ayırır. 3 Farklı ideal çevrimli ürünlerin birlikte hesaplanmasında kullanılacak toplulaştırma yöntemi ayrıca tanımlanmalıdır; bu konuyu ileride ele alıyoruz.
Kullanılabilirlik: yalnızca arıza değildir
Planlı üretim süresinde üretimin durmasına neden olan malzeme bekleme, kalıp değişimi, personel eksikliği veya ayar gibi olaylar da kullanılabilirlik kaybı yaratabilir. “Arıza yoktu” demek, kullanılabilirliğin %100 olduğu anlamına gelmez.
Performans: yalnızca çevrim ortalaması değildir
Çalışma süresindeki yavaş çevrimler ve bu kapsamda sınıflandırılmış kısa duruşlar performans kaybında görünür. İdeal çevrim; bütçeyi rahatlatan bir süre değil, ilgili makine–ürün–proses için güvenli ve sürdürülebilir teknik en iyi hızı temsil etmelidir. Birimleri kontrol edin: saniye/adet ile dakika/süre doğrudan çarpılmaz. 4
Kalite: sonradan düzeltmek ilk seferde doğru üretmek değildir
Yeniden işlemeye ayrılan bir parça ilk geçişte sağlam sayılmaz. Sonradan kabul edilmesi, ilk üretim geçişindeki kalite kaybını geriye dönük silmemelidir. Yeniden işleme miktarı ve kazanılan ürün ayrıca izlenmelidir. “Toplam adet”, sağlam ve ilk geçişte uygunsuz parçaları birlikte içermelidir.
3. Planlı üretim süresi nasıl belirlenir?
OEE hesabının başlangıç noktası bütün takvim zamanı değil, üretim yapılması amaçlanan zamandır. Üretim planlanmayan süreler ile bu sürenin içindeki kayıplar ayrılmalıdır. 5
Örneğin 480 dakikalık vardiyada, üretim planı 60 dakika boyunca yemek ve mola nedeniyle çalışmayı öngörmüyorsa planlı üretim süresi 420 dakika olabilir. Ancak ekipler dönüşümlü mola veriyor ve hat çalışmaya devam edecek şekilde planlanıyorsa aynı 60 dakika otomatik olarak çıkarılmaz.
“Planlı duruş” ile “üretim planlanmayan zaman” aynı şey değildir. Üretim penceresi içindeki planlanmış kalıp değişimini yalnızca önceden bilindiği için paydadan çıkarmak kaybı gizleyebilir. Temizlik ve bakımın hangi zaman penceresinde yapılacağı, bu sürelerin hesaba etkisi ve değişiklik yetkisi yazılı olmalıdır.
| Olay | Değerlendirme yaklaşımı |
|---|---|
| İşletmenin kapalı olduğu, üretim planlanmayan süre | OEE kapsamı dışında; takvim kullanımında ayrıca görünür. |
| Üretim planı gereği hattın çalışmadığı mola | Başlangıçta belirlenen politikaya göre planlı üretim süresinden çıkarılabilir. |
| Üretim penceresi içindeki kalıp/ürün değişimi | Kullanılabilirlik kaybı olarak görünür tutulur. |
| Üretim beklenirken malzeme veya personel bulunmaması | Uygun neden koduyla üretim kaybı olarak kaydedilir. |
| Gerçekten sipariş olmadığı için plan açılmaması | Planlama/takvim kullanımı ayrı izlenir; düşük talep OEE içinde saklanmaz. |
Sonuç kötü geldiği için vardiya bittikten sonra zamanı kapsam dışına çıkarmayın. Plan değişiklikleri izlenebilir olmalı; payda tanımı sonuçtan bağımsız uygulanmalıdır.
4. Adım adım örnek OEE hesabı
Aşağıdaki vardiya öğretici, varsayımsal bir örnektir. Gerçek müşteri sonucu değildir. Tek ürün, sabit ideal çevrim, tek geçişte sayım ve bilinen kalite sonucu varsayılmıştır.
| Girdi | Değer |
|---|---|
| Vardiya süresi | 480 dakika |
| Üretim planlanmayan mola | 60 dakika |
| Planlı üretim süresi | 420 dakika |
| Planlı üretim süresi içindeki duruş | 60 dakika |
| Çalışma süresi | 360 dakika |
| İdeal çevrim | 30 saniye/adet = 0,5 dakika/adet |
| Toplam üretim | 600 adet |
| İlk seferde sağlam üretim | 570 adet |
| İlk geçişte uygunsuz üretim | 30 adet |
Adım 1 — Kullanılabilirlik
360 / 420 = %85,71
Üretime ayrılan sürenin yaklaşık %14,29’u duruş nedeniyle kaybedilmiştir.
Adım 2 — Performans
600 parçanın ideal üretim karşılığı 600 × 0,5 = 300 dakikadır.
300 / 360 = %83,33
Makine 360 dakika çalışma kapsamında görünse de üretilen toplam miktarın ideal zaman karşılığı 300 dakikadır. Aradaki 60 dakika, performans kaybının eşdeğeridir.
Adım 3 — Kalite
570 / 600 = %95,00
30 parça ilk geçişte uygunsuzdur. Bunların zaman eşdeğeri 30 × 0,5 = 15 dakikadır.
Adım 4 — OEE
Yuvarlanmamış değerlerle:
(360 / 420) × (300 / 360) × (570 / 600) = 285 / 420 = %67,86
Kontrol hesabı da aynı sonucu verir:
570 sağlam adet × 0,5 dakika / 420 dakika = %67,86
Bu sonuç “makine vardiyanın %67,86’sında çalıştı” demek değildir. Üretim için ayrılan 420 dakikanın 285 dakikası, ideal hızda ilk seferde sağlam üretime eşdeğerdir. Çalışma süresi ise 360 dakikadır.
5. OEE yüzdesinin arkasındaki kayıp dakikaları
OEE hesabı: zaman nereye gidiyor?
Örnek vardiya: 480 dk − 60 dk üretim planlanmayan mola = 420 dk
Dakika / ideal süre eşdeğeri
OEE = 285 / 420 = %67,86
Grafik verisi
| Duruş (kullanılabilirlik) | 60 dk | 14.29% |
| Performans kaybı | 60 dk | 14.29% |
| Kalite kaybı | 15 dk | 3.57% |
| Tam verimli | 285 dk | 67.86% |
Grafik yukarıdaki örnek girdilerden hesaplanmıştır. Performans ve kalite kayıpları ideal süre eşdeğeridir; olay zaman çizelgesinde ayrıca ölçülmüş duruşlar gibi üst üste eklenmez.
| Planlı üretim süresinin dağılımı | Süre eşdeğeri | 420 dakika içindeki payı |
|---|---|---|
| Kullanılabilirlik kaybı | 60 dakika | %14,29 |
| Performans kaybı | 60 dakika | %14,29 |
| Kalite kaybı | 15 dakika | %3,57 |
| Tam verimli üretim | 285 dakika | %67,86 |
| Toplam | 420 dakika | %100,00 |
Bu ayrım toplantının sorusunu değiştirir: “OEE neden düşük?” yerine “Hangi 60 dakikalık duruşu veya hangi hız kaybını hangi aksiyonla azaltacağız?” diye sorulur.
Duruş ve performans kaybını iki kez saymayın. Örneğin mikro duruşları çalışma süresi içinde tutup performansta gösterebilirsiniz; ya da belirlenmiş eşikle duruş olarak ayırabilirsiniz. Aynı kayıp iki bileşene tekrar yazılmamalıdır. Eşik değişirse A ve P değişebilir; aynı temel veri korunuyorsa toplam OEE’nin bundan yapay olarak değişmemesi beklenir.
6. Altı büyük kayıp nedir?
Altı büyük kayıp, OEE bileşenlerini daha somut problem gruplarına ayırır. Böylece tek bir puan, farklı ekiplerin çalışabileceği başlıklara dönüşür. 6
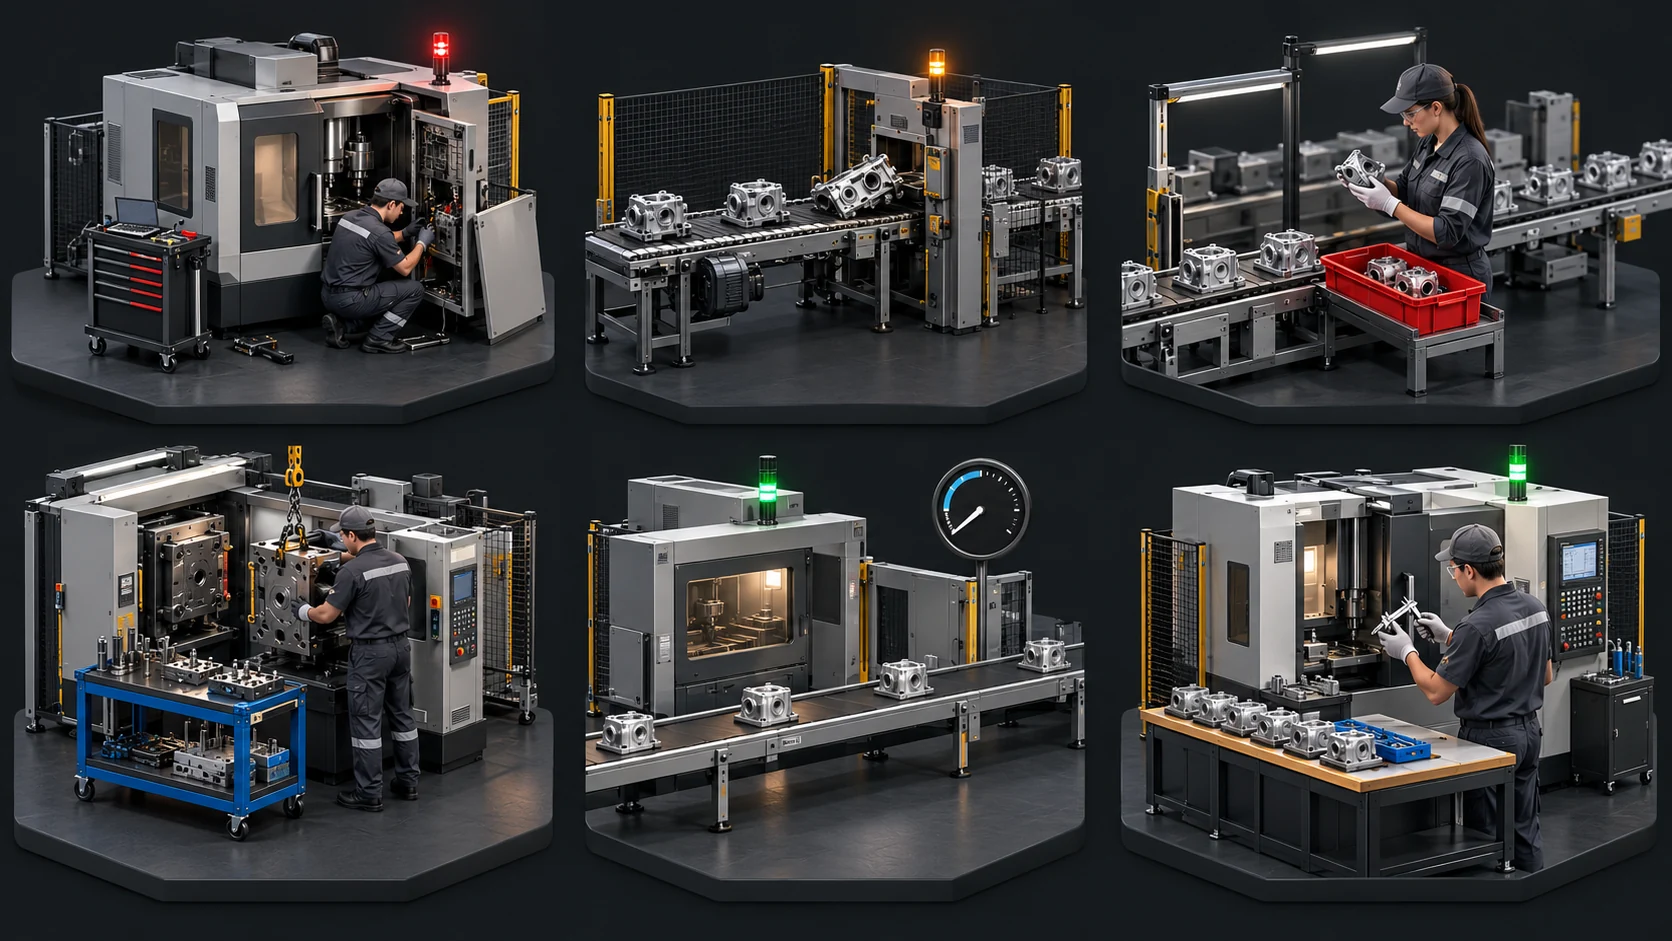
| Bileşen | Kayıp grubu | Örnek | İncelenebilecek aksiyon |
|---|---|---|---|
| Kullanılabilirlik | Arıza / plansız duruş | Hidrolik arıza, malzeme bekleme | Olay geçmişi, bakım planı, tedarik ve hazırlık kontrolü |
| Kullanılabilirlik | Kurulum ve ayar | Kalıp değişimi, ürün ayarı | Hazırlık standardı, takım erişimi, SMED çalışması |
| Performans | Kısa duruşlar | Sensörün kirlenmesi, parça sıkışması | Çevrim bazlı olay analizi ve tekrarlayan nedenin giderilmesi |
| Performans | Düşük hız | İdealden uzun çevrim, yavaş besleme | Proses parametresi, ekipman durumu ve malzeme etkisinin kontrolü |
| Kalite | Kararlı üretimde hatalar | Ölçü dışı parça, yüzey problemi | Kontrol planı, proses değişkenliği ve hata önleme |
| Kalite | Başlangıç / devreye alma kaybı | İlk ayar sırasında uygunsuz ürün | Reçete doğrulama, ilk parça onayı ve standart başlangıç prosedürü |
Bu gruplar sınıflandırmadır; kök nedenin kendisi değildir. “Kalıp değişimi” kaydının altında bağlama, malzeme bekleme, reçete ayarı veya kalite onayı bekleme olabilir. İyileştirme için gerektiği kadar derine inin; operatöre yüzlerce benzer kod sunmayın.
7. Detaylara inildiğinde firmanın avantajı nasıl oluşur?
Duruşu bir bakım ve hazırlık kararına dönüştürmek
Tekrarlayan 12 dakikalık beklemenin aynı takımın aranmasından kaynaklandığını bulmak, büyük bir teknoloji yatırımı gerektirmeden hazırlık sürecini değiştirebilir. Buna karşılık aynı kod altında farklı nedenler toplanırsa yanlış ekip görevlendirilir.
Olay → neden → sorumlu → aksiyon → sonuç kontrolü ilişkisini kurun. Kapanan bir arıza kaydı kadar, sonraki dönemde tekrar edip etmediği de önemlidir.
Hız kaybını görünür kılmak
Saatlerce süren küçük çevrim uzamaları toplamda ciddi kapasite kaybı oluşturabilir. Ürün, kalıp, reçete, hammadde lotu ve vardiya bağlamıyla incelenen çevrim verisi, sorunun belirli koşullarda yoğunlaşıp yoğunlaşmadığını gösterir. Sadece “daha hızlı çalışın” demek yerine güvenli proses sınırları içinde neden araştırılır.
Kaliteyi yalnızca ıskarta kutusundan ölçmemek
Yeniden işleme, başlangıç denemeleri ve sonradan ortaya çıkan hatalar da dikkate alınmalıdır. Hata kaydının lot ve üretim zamanı ile eşleşmesi, etkilenen kapsamın araştırılmasını kolaylaştırır. Kalite maliyetinde malzeme, ek işçilik, test ve sevkiyat etkisi ayrıca incelenir; OEE’nin kalite bileşeni tek başına bu tutarları vermez.
Planlamayı gerçek kapasiteyle beslemek
Çevrim, değişim ve kayıp süreleri doğrulandığında planlamanın kullandığı hız ve hazırlık varsayımları gözden geçirilebilir. Ancak ideal çevrimi düşük OEE’yi saklamak için uzatmayın. Teknik ideal süre ile gerçekleşmelere dayalı planlama süresi ayrı alanlar olmalıdır.
Yeni makine kararını daha sağlam temellendirmek
Mevcut ekipmanda azaltılabilir kayıp varsa ek kapasite yaratılabilir. Ancak kayıp azaltımı talebi karşılamaya yetmiyorsa veya darboğaz başka bir yerdeyse yeni ekipman ihtiyacı devam edebilir. OEE, yatırım kararına girdi sağlar; tek başına satın alma kararının yerine geçmez.
8. Darboğaz neden önemlidir?
Bir hattın bütün makinelerini daha çok çalıştırmak, son ürünü aynı oranda artırmayabilir. Üretim akışını sınırlayan operasyonun önünde ara stok birikirken sonraki operasyonlar bekleyebilir. Bu nedenle iyileştirme önceliğini yalnızca en düşük OEE’ye göre seçmeyin; akışı sınırlayan noktaya etkisini değerlendirin. 7
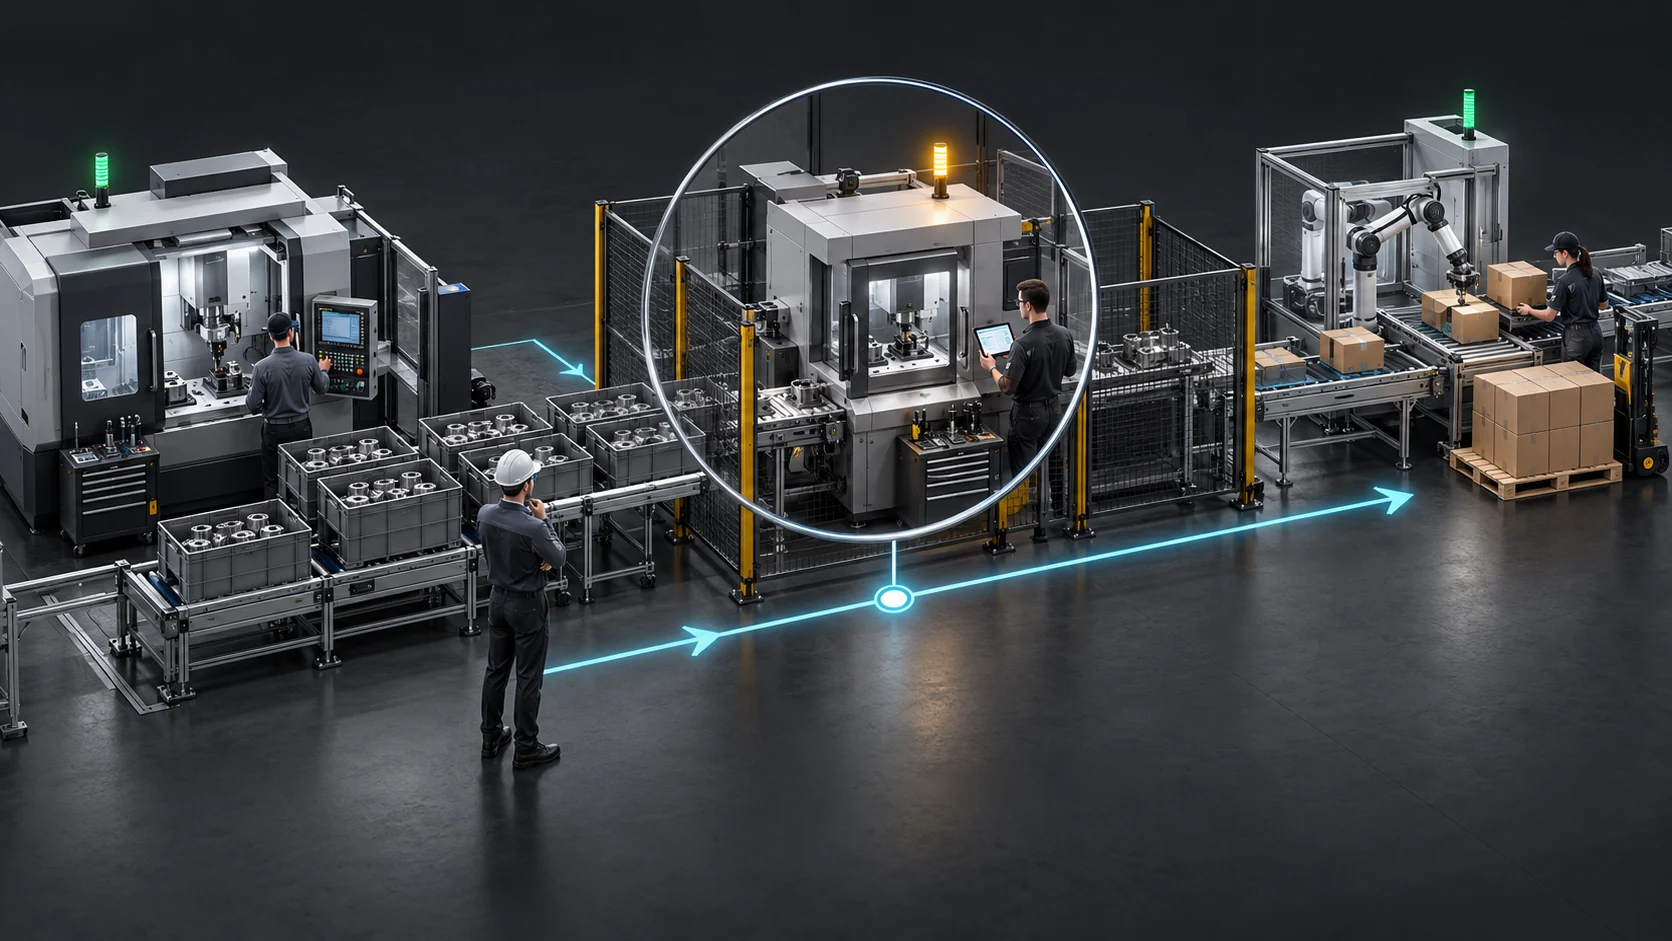
Örneğin darboğaz olmayan ilk operasyonda fazladan 500 parça üretmek, sevkiyat yerine ara stok oluşturabilir. Darboğazdaki beklemeyi azaltmak ise aynı kaynaklarla çıkışı artırabilir. Darboğaz ürün rotasına ve ürün karmasına göre değişebileceği için bu değerlendirme düzenli yenilenmelidir.
Hat düzeyinde giriş–çıkış sınırı ve ideal hat hızı belirlenmelidir. Seri bağlı makinelerin OEE’lerini çarpmak veya basit ortalamalarını almak kendiliğinden “hat OEE’si” vermez. Üst operasyondan malzeme gelmemesi ile alt operasyonun tıkanması da iç arızadan ayrı kodlanmalıdır.
9. İyileşme kaç parçaya, ne kadar faydaya dönüşür?
Örnek vardiyadaki 60 dakikalık duruşun 24 dakika azaltıldığını varsayalım. Ürün, ideal çevrim, planlı süre, performans ve kalite oranı değişmesin. Bu kontrollü bir senaryodur; sonuç garantisi değildir.
| Gösterge | Önce | Senaryo sonrası |
|---|---|---|
| Planlı üretim süresi | 420 dk | 420 dk |
| Duruş | 60 dk | 36 dk |
| Çalışma süresi | 360 dk | 384 dk |
| Kullanılabilirlik | %85,71 | %91,43 |
| Performans | %83,33 | %83,33 |
| Kalite | %95,00 | %95,00 |
| Toplam üretim | 600 | 640 |
| İlk seferde sağlam üretim | 570 | 608 |
| OEE | %67,86 | %72,38 |
Hesap, yuvarlanmamış oranlarla yapılmıştır. Sonuç 38 ilave sağlam parça/vardiyadır. OEE artışı 4,52 yüzde puanı, göreli artış ise yaklaşık %6,67 olur. Bunlar aynı ifade değildir.
24 kazanılmış dakika, 30 saniyelik ideal çevrimle teorik olarak 48 parçaya karşılık gelir. Ancak örnekte performans %83,33 ve kalite %95 düzeyinde kaldığı için 48 × (5/6) × 0,95 = 38 sağlam parça elde edilir. Kurtarılan her dakikayı doğrudan ideal kapasiteyle çarpmak faydayı abartabilir.
Parasal karşılığını nasıl değerlendirelim?
Ayda 22 benzer vardiya için 38 × 22 = 836 ek sağlam parça potansiyeli oluşur. Tamamının satılabildiği ve parça başına ek değişken giderler düşüldükten sonraki katkının varsayımsal olarak 40 TL olduğu durumda, aylık ek katkı 33.440 TL olur. Bu tutardan iyileştirmenin ilave işletim ve yatırım maliyetleri ayrıca düşülmelidir.
Bu, piyasa fiyatı veya OETECH müşteri sonucu değildir. Darboğazın bu ekipmanda olduğu, sonraki operasyonların yeterli kapasiteye sahip olduğu ve talebin bulunduğu varsayılmıştır. Talep yoksa kapasite kazanımı otomatik olarak satışa veya nakit tasarrufuna dönüşmez. Fayda; daha az fazla mesai, kısa teslim süresi veya yatırımın ertelenmesi biçiminde de oluşabilir; yalnızca gerçekleşen karşılık kaydedilmelidir.
Aynı kazanımı hem ek satış katkısı, hem kurtarılan saat bedeli, hem de fazla mesai tasarrufu olarak tekrar tekrar toplamayın. Hesabı finans ve üretim ekipleri birlikte doğrulamalıdır.
10. Çok gözlü kalıplarda OEE nasıl hesaplanır?
Enjeksiyon ve benzeri uygulamalarda bir makine çevrimi birden fazla parça üretebilir. Bu nedenle çevrim/baskı, toplam parça ve sağlam parça ayrı tutulmalıdır.
Örneğin 30 saniyelik çevrim ve dört gözlü kalıpta, dört gözün de üretmesi bekleniyorsa ideal süre 30 / 4 = 7,5 saniye/parçadır. Çevrim sayısını ürün adedi gibi kullanmak veya 30 saniyeyi doğrudan parça sayısıyla çarpmak hesabı bozar.
Bir göz kapalıysa kapasite kaybını görünmez hale getirmeyin. Şu iki durumu ayırın:
- Arıza veya geçici problem nedeniyle göz kapatılması: Tasarlanan kapasiteye göre kayıp ayrıca görünür tutulmalıdır. Aktif göz sayısını değiştirerek puanı düzeltmek sorunu saklayabilir.
- Onaylı farklı üretim konfigürasyonu: İlgili ürün–kalıp–makine için ayrı, tarihçeli kapasite tanımı yapılabilir. Eski ve yeni konfigürasyonlar açıklamasız karşılaştırılmaz.
Eksik göz üretimini performans kaybı mı, belirli sayım sisteminde kalite kaybı mı olarak ele aldığınızı açıkça yazın. Aynı eksikliği hem performanstan hem kaliteden düşmeyin. Hem gerçek çıkan parça sayısını hem aktif/nominal göz sayısını kaydetmek, yorumlama ve kapasite analizi için faydalıdır.
11. Farklı ürünler ve makineler birlikte nasıl raporlanır?
Vardiya yüzdelerinin basit ortalaması yeterli değildir
Aynı hesap tanımıyla, 60 dakikalık bir üretimin OEE’si %90; 360 dakikalık diğer üretimin OEE’si %60 olsun. Basit ortalama %75’tir. Planlı süreye göre ağırlıklı sonuç ise:
(60 × 0,90 + 360 × 0,60) / 420 = %64,29
Özellikle kısa deneme üretimleri ile uzun seri üretimlerin aynı ağırlıkta sayılması yönetimi yanıltabilir. Fabrika genelindeki birleşik gösterge trend izlemek için kullanılabilir; fakat tek tek makine, ürün ve hat ayrıntısını ortadan kaldırmamalıdır. 8
Farklı ideal çevrimlerde kalite ağırlığına dikkat
Bu rehberdeki kayıp dakika yaklaşımı farklı ürünlere genişletilecekse, eşdeğer süreye dayalı yöntem açıkça seçilebilir:
Birleşik OEE = Σ(ürünün ideal süresi × ilk seferde sağlam adedi) / Σ(planlı üretim süresi)
Aynı yöntemle bileşenleri çarparak bu sonuca ulaşmak için kalite de ideal süreyle ağırlıklandırılır:
- A = toplam çalışma süresi / toplam planlı üretim süresi.
- P = Σ(ideal süre × toplam adet) / toplam çalışma süresi.
- Q_süre = Σ(ideal süre × sağlam adet) / Σ(ideal süre × toplam adet).
Q_süre, alışılmış adet bazlı kalite oranından farklıdır. Bu yöntem, tüm çözümlerin zorunlu uyguladığı tek standart olarak sunulmamalıdır. Raporda yöntemi adlandırın; adet bazlı kaliteyi de ayrıca gösterin.
Neden önemli? A ürününün ideal süresi 10 saniye, toplamı 100 ve sağlamı 90 adet; B ürününün ideal süresi 1 saniye, toplamı ve sağlamı 100 adet olsun. Adet bazlı kalite 190/200 = %95 iken, ideal süreyle ağırlıklı kalite 1.000/1.100 = %90,91 olur. Hatalı parçalar daha uzun çevrimli üründe yoğunlaştığı için süre etkisi farklıdır.
Teknik ayrıntıda kaybolmamak için ilk adım ürün/iş emri bazında doğru hesap kurmaktır. Farklı raporların tanımlarını karıştırarak A × P × Q ile kısa formülün her durumda aynı çıkacağını varsaymayın.
12. İdeal çevrim, takt ve hedef adet arasındaki fark
| Kavram | Anlamı | Dikkat noktası |
|---|---|---|
| İdeal çevrim | İlgili üretim için teknik en iyi sürdürülebilir parça süresi | OEE performansının referansıdır. |
| Gerçekleşen çevrim | Ölçülen üretim hızı veya çevrim süresi | Durum ve sayım sınırları tanımlı olmalıdır. |
| Takt | Müşteri talebini karşılamak için gereken ritim | Teknik ideal hızla aynı kavram değildir. |
| Planlama süresi | Termin ve kapasite için kullanılan operasyon varsayımı | Hazırlık ve beklenen kayıplar nedeniyle idealden farklı olabilir. |
| Hedef adet gerçekleşmesi | Planlanan miktarın ne kadarının tamamlandığı | Düşük hedefi aşmak yüksek OEE anlamına gelmez. |
Örneğin hedefiniz 500 ve sağlam üretiminiz 570 adet olabilir. Hedefi %114 gerçekleştirmiş olmanız, yukarıdaki örneğin OEE’sini %114 yapmaz. OEE hâlâ %67,86’dır; çünkü payda ve teknik referans farklıdır.
13. OEE için iyi bir değer kaçtır? %85 şart mı?
Her şirket, ürün ve proses için geçerli tek bir zorunlu OEE hedefi yoktur. %85 sık anılan tarihsel bir referanstır; evrensel başarı sınırı değildir. Sık ürün değiştiren bir hat ile tek ürünü uzun süre üreten bir hattın koşulları farklıdır. 9
Başlangıçta şunları yapın:
- Verinin doğru olduğundan ve hesap kurallarının sabit kaldığından emin olun.
- Karşılaştırılabilir bir temel dönem oluşturun.
- Kayıp nedenini ve gerçekleştirilebilir aksiyonu seçin.
- Hedefi yalnızca puan olarak değil, azaltılacak kayıp ve teslimat etkisiyle tanımlayın.
Örneğin “OEE %85 olsun” yerine “kalıp değişiminde malzeme bekleme süresini azaltalım; karşılaştırılabilir üretimlerde sağlam çıkışı ve zamanında teslimatı birlikte izleyelim” daha uygulanabilir bir hedeftir.
14. OEE ile TEEP arasındaki fark nedir?
OEE, planlı üretim penceresindeki etkinliği inceler. TEEP — Total Effective Equipment Performance, aynı analizi toplam takvim zamanı ve kullanım oranıyla birlikte ele alır. 10
TEEP = OEE × (planlı üretim süresi / toplam takvim süresi)
Örneğin bir günün 1.440 dakikasında yalnızca 420 dakika üretim planlanmış ve bu pencerede OEE %67,857… ise:
TEEP = 285 / 1.440 = %19,79
Bu düşük değer otomatik olarak sorun anlamına gelmez; işletme tek vardiya çalışıyor olabilir. TEEP ek vardiya veya takvim kullanımı potansiyelini tartışmaya yardımcı olur. OEE’de yüksek puan alınması, tesisin haftanın bütün saatlerinde dolu olduğu anlamına gelmez.
15. Güvenilir OEE için hangi veriler gerekli?
Asgari olarak planlı zaman, çalışma/duruş zamanı, ürün bazında ideal süre, toplam ve ilk seferde sağlam üretim gerekir. Gerçek iyileştirme için bağlam da eklenmelidir.
| Veri | Neden gerekli? |
|---|---|
| Makine, iş emri, ürün ve rota | Hesabın hangi üretime ait olduğunu belirler. |
| Kalıp, reçete, nominal/aktif göz | Doğru hız ve kapasite referansını kurar. |
| Vardiya ve zaman damgası | Olayların sırasını ve sınırlarını korur. |
| Duruş başlangıç/bitişi ve neden | Kullanılabilirlik kaybını aksiyona bağlar. |
| Çevrim / sayaç kayıtları | Performans kaybını ayrıştırmaya yardımcı olur. |
| Kalite sonucu ve miktar | İlk geçişte sağlam üretimi belirler. |
| Sonuç sonradan geldiyse revizyon bilgisi | Geçici ve kesinleşen OEE’nin ayrılmasını sağlar. |
| Veri geçerliliği / bağlantı durumu | Eksik ölçümün gerçek duruş gibi yorumlanmasını önler. |
İletişim kesintisi otomatik olarak makinenin durduğu anlamına gelmez. Eksik veri “bilinmiyor” olarak işaretlenmeli; varsa yerel tampon kayıtlarıyla sonradan tamamlanmalıdır. Güncellenen kalite sonucu ve manuel düzeltmeler denetim iziyle tutulmalıdır.
Payda sıfırsa veya üretim yoksa ilgili bileşen hesaplanamıyor olarak gösterilebilir. “0” ile “veri yok” aynı anlamda kullanılmamalıdır. Başlangıçta veri kapsama oranını OEE’nin yanında göstermek, yanlış kesinlik hissini azaltır.
16. MES ve AI, OEE çalışmalarını nasıl destekler?
MES; çevrim, iş emri, duruş, kalite ve malzeme kayıtlarını ilişkilendirerek OEE’nin açıklanmasını kolaylaştırabilir. MES daha geniş bir üretim yürütme sistemidir; OEE ise bu yapının kullanabileceği göstergelerden biridir. Makine sayacı bağlamak, bütün bu ilişkilerin kurulmuş olduğu anlamına gelmez.
AI; belirli ürün veya lotlarda tekrarlanan kayıpları araştırmaya, vardiya özetini hazırlamaya ve geçmiş olaylarla ilişkili olası nedenleri önermeye yardımcı olabilir. Ancak “aynı anda gerçekleşti” bilgisi tek başına neden-sonuç kanıtı değildir. Öneri, kaynak kayıtları ve zaman aralığıyla birlikte sunulmalı; saha uzmanı tarafından doğrulanmalıdır.
AI’nın ideal çevrimi puan yükseltmek için otomatik değiştirmesine veya eksik üretim verisini tahminle gerçekmiş gibi doldurmasına izin vermeyin. Makine parametresi veya reçete değişimi; yetki, onay ve proses emniyeti kurallarıyla ayrı yönetilmelidir.
17. OEE’ye başlamak için uygulanabilir bir plan
Aşağıdaki dört haftalık akış dar kapsamlı bir başlangıç örneğidir; tüm tesiste MES devreye alma takvimi veya teslim taahhüdü değildir.
| Dönem | Çalışma | Beklenen çıktı |
|---|---|---|
| 1. hafta | Pilot ekipman, zaman politikası, adet ve ideal süre tanımları | Ortak veri sözlüğü ve örnek manuel hesap |
| 2. hafta | Sayaç ve zaman kayıtlarını saha referansıyla doğrulama | Veri kapsama/uyuşmazlık listesi |
| 3. hafta | En önemli kayıpları ürün ve neden bazında inceleme | Sorumlusu belli, sınırlı aksiyon listesi |
| 4. hafta | İlk aksiyonun uygulanması ve karşılaştırılması | Benzer koşullarda önce/sonra değerlendirmesi |
Kimler katılmalı?
Üretim sorumlusu, operatör/ana kullanıcı, bakım–otomasyon, kalite ve gerekiyorsa planlama/IT temsilcisi birlikte çalışmalıdır. Yönetim, kapsam ve zaman ayırmayı sahiplenmelidir. Parasal faydayı değerlendirirken finans da sürece katılmalıdır.
Günlük kısa toplantıda beş soru
- Veri güvenilir ve yeterince tam mı?
- En büyük kayıp nerede, hangi üretimde oluştu?
- Darboğaz ve teslimat üzerindeki etkisi ne?
- Kim, ne zaman, hangi aksiyonu alacak?
- Aksiyonun işe yaradığını nasıl kontrol edeceğiz?
OEE’yi çalışanları yalnızca puana göre sıralayan bir baskı aracına dönüştürmeyin. Operatörün kontrol edemediği hammadde, bakım veya planlama sorunları vardır. Doğru neden bildiriminin cezalandırılması, verinin kalitesini ve iyileştirmeyi zayıflatır.
18. Sık yapılan hesap ve yorumlama hataları
| Hata | Sonuç | Doğru yaklaşım |
|---|---|---|
| İdeal süreyi gevşetmek | Performans yapay yükselir. | Referansı teknik olarak doğrulayın, tarihçeli yönetin. |
| %100 üzeri performansı gizlemek | Sayım veya referans hatası kalıcı olur. | Birim, göz sayısı, zaman ve ideal süreyi araştırın. |
| Kalıp değişimini her durumda paydadan çıkarmak | Kullanılabilirlik kaybı görünmez olur. | Üretim penceresi politikasını tutarlı uygulayın. |
| Mikro duruşu iki kez düşmek | Etkinlik olduğundan düşük görünür. | Bir kaybı tek bir zaman sınıfında sayın. |
| Yeniden işlenmiş ürünü ilk geçişte sağlam saymak | Kalite kaybı silinir. | İlk geçiş kalitesini ve rework kazanımını ayırın. |
| İş emri veya kalite sonucunu yanlış vardiyaya yazmak | Sonuçlar kayar. | Zaman sınırlarını ve geç sonuçları yönetin. |
| Farklı üretimlerin yüzdelerini basit ortalamak | Kısa işler raporu orantısız etkiler. | Amaç ve birimlere uygun ağırlıklandırma seçin. |
| Sadece toplam OEE’ye bakmak | Kalite kötüleşirken puan artışı başarı sanılabilir. | A, P, Q ve iş sonuçlarını birlikte izleyin. |
| Sipariş yokken üretimi artırmak | Ara stok ve maliyet artabilir. | Talep ve darboğazla uyumlu üretim yapın. |
Yayın veya pilot kabul kontrol listesi
- Planlı üretim zamanı ve kapsam dışı süreler yazılı.
- Ürün, makine, kalıp ve ideal süre ilişkisi doğrulandı.
- Sayaç sıfırlama, taşma, iş emri ve vardiya değişimi test edildi.
- Saniye/dakika ve baskı/parça birimleri uyumlu.
- Sağlam, ıskarta, rework ve bekleyen kalite ayrıldı.
- Eksik veri ile gerçek duruş ayrılıyor.
- Mikro duruşlar iki kez sayılmıyor.
- Birleşik raporlama yöntemi ve ağırlıkları açıklanıyor.
- Ham girdilerden OEE’ye yeniden hesap yapılabiliyor.
- Aksiyonun sahibi, hedefi ve sonuç değerlendirmesi belli.
19. OETECH’in yaklaşımı
OETECH olarak MES ve otomasyon çalışmalarında OEE’yi tek bir gösterge paneline indirgemiyoruz. Saha verisinin iş emri, ürün, kalıp, çevrim ve kalite bağlamıyla doğrulanmasını; duruşların uygun nedenlerle açıklanmasını ve sonuçların aksiyonla izlenmesini önemsiyoruz.
Özellikle çok gözlü kalıplar, manuel operasyonlar ve farklı makine bağlantıları bulunan üretimlerde ortak bir hesap tanımı oluşturmak önemlidir. Uygun projelerde IoE+ MES ve ERP Core kapsamında ele alınabilecek veri toplama, operatör bildirimi, raporlama ve entegrasyon yetenekleri, tesisin ihtiyacına göre projelendirilir.
Buradaki amaç bir puanı güzel göstermek değil; firmanın hangi kaybı hangi sırayla azaltacağını anlayabilmesidir. Bu rehberdeki rakamlar müşteri performansı veya kazanım taahhüdü değildir.
20. Sık sorulan sorular
OEE’nin Türkçe karşılığı nedir?
Yaygın karşılığı Toplam Ekipman Etkinliği’dir. Açılımı Overall Equipment Effectiveness’tir. Kullanılabilirlik, performans ve kaliteyi birlikte ele alır.
Makine çalışıyor ama OEE neden düşük?
Çevrimler yavaş olabilir, kısa duruşlar birikebilir veya ilk geçişte sağlam oranı düşük olabilir. Çalışıyor sinyali bu kayıpların tamamını açıklamaz. Üç bileşeni ve dayandıkları kayıtları inceleyin.
OEE’nin üç bileşeninin ortalamasını mı almalıyız?
Hayır. Birlikte çarpılırlar. Üçü de %90 ise OEE %72,9’dur; %90 değildir.
OEE %100 olabilir mi?
Tanımlı üretim penceresinde duruş olmaması, ideal hızın sağlanması ve bütün ürünlerin ilk seferde sağlam olması durumunu ifade eder. Uzun süre sürekli %100 görülüyorsa ölçüm kapsamını ve referansları da kontrol edin.
Performans neden %100’ü aşar?
İdeal sürenin fazla uzun girilmesi, göz/adet dönüşümü, birim hatası, çift sayım veya eksik çalışma süresi gibi nedenler olabilir. Ham değeri izleyip sorunu araştırın; yalnızca ekranda %100’e kırpmak tanım sorununu çözmez.
Kalite sonucu vardiya sonunda kesinleşmiyorsa ne yapmalıyız?
Geçici OEE ve kesinleşmiş OEE ayrılmalıdır. Bekleyen parçaları sessizce sağlam kabul etmeyin. Kalite sonucu geldiğinde ilgili üretim kaydı güncellenmeli ve değişiklik izlenebilmelidir.
Yeniden işlenerek kurtarılan parça sağlam sayılmaz mı?
Sonunda kullanılabilir hale gelebilir; fakat ilk geçişte sağlam çıkmadığı için ilgili ilk üretimin kalite kaybı korunur. Rework operasyonu, miktarı, süresi ve kazanımı ayrıca izlenmelidir.
Mola ve bakım sürelerini çıkarmalı mıyız?
Üretim yapılması amaçlanan pencereyi başlangıçta belirleyin. Üretim planlanmayan süre ile bu pencere içindeki duruşu ayırın. Her bakım veya ayar süresini otomatik kapsam dışına almak doğru bir genel kural değildir.
Manuel üretimde OEE kullanılabilir mi?
Tanımlı bir operasyon sınırı, zaman ve çıktı ölçümü varsa uyarlanmış etkinlik takibi yapılabilir. Ancak ekipman odaklı bir göstergeyi çalışanların tüm performansını açıklıyormuş gibi kullanmayın. Standart iş, ilk geçiş kalitesi ve teslimat göstergeleriyle destekleyin.
Kg, metre veya ton üreten hatlarda nasıl uygulanır?
Parça yerine uygun üretim birimi kullanılabilir. İdeal hız ve çıktı aynı birimde olmalı; ürün kalınlığı, genişliği, yoğunluğu veya reçete değişiyorsa referanslar buna göre tanımlanmalıdır. Batch proseslerde ekipman sınırı ve bekleme/işlem süreleri ayrıca modellenmelidir.
Fabrikanın bütün makinelerinin OEE’sini toplamalı mıyız?
Yüzdeler doğrudan toplanmaz. Amaç tanımlanarak ağırlıklı bir gösterge üretilebilir; fakat bu, fiziksel üretim hattının etkinliğiyle aynı kavram değildir. Darboğaz ve hat çıkışı ayrıca incelenmelidir.
OEE yükselince maliyet mutlaka düşer mi?
Hayır. Talep, darboğaz, fazla mesai, değişken giderler ve stok etkisi önemlidir. Ek kapasite yaratmak ile nakit tasarrufu sağlamak farklı sonuçlardır. Gerçekleşen faydayı ayrı hesaplayın.
İlk ölçümde çok düşük değer çıkması kötü müdür?
Önce veri ve tanımlar kontrol edilmelidir. Sonuç doğruysa görünür olmayan kayıplar ortaya çıkmış olabilir. Amaç başlangıç puanını saklamak değil, uygun ve ölçülebilir iyileştirme seçmektir.
Excel ile başlayabilir miyiz?
Evet. Dar bir pilotta hesap mantığını ve veri sözlüğünü doğrulamak için kullanılabilir. Çevrim bazında veri, çok vardiya, farklı ürünler ve anlık uyarılar arttığında manuel kayıtların sürdürülebilirliği ayrıca değerlendirilir.
MES olmadan OEE hesaplanır mı?
Evet. Gerekli girdiler güvenilir biçimde toplanıyorsa hesap yapılabilir. MES, bu verileri üretim bağlamıyla ilişkilendirmeyi ve kayıt sürekliliğini destekler. OEE hesabı ile tam MES kapsamı aynı şey değildir.
Yapay zeka OEE’yi kendi başına artırabilir mi?
Bir öneri üretmek ile fiziksel kaybı gidermek farklıdır. Veri, doğru neden analizi, teknik aksiyon ve sonucun doğrulanması gerekir. AI bu süreci destekleyebilir; eksik ölçümün veya proses uzmanlığının yerine geçmez.
İlk adım: puandan önce kaybı tanımlayın
Bir pilot ekipman seçin. Planlı süreyi, ideal çevrimi, toplam ve sağlam miktarı doğrulayın. Ardından tek bir önemli kaybı seçip sorumlu ve sonuç kontrolüyle iyileştirin.
OETECH ile OEE hesap tanımlarınızı, mevcut veri kaynaklarınızı ve ilk pilot kapsamınızı birlikte değerlendirebilirsiniz. MES’in daha geniş kapsamı için MES Nedir? rehberimizi inceleyebilirsiniz.
Kaynaklar ve hesap kapsamı
Hazırlanma tarihi: 18 Ekim 2026. Tanımlar ve teknik çerçeve aşağıdaki birincil kaynaklarla desteklenmiştir. OEE.com ve LeanProduction.com, Vorne tarafından yayımlanan uygulama kaynaklarıdır; bağımsız bir belgelendirme standardı olarak sunulmamıştır. Örnek vardiya, fayda senaryosu ve uygulama planı bu rehber için oluşturulmuştur. Görsellerin 3D sahneleri AI ile üretilmiş kavramsal illüstrasyon; sayısal kayıp grafiği ise örnek girdilerden hesaplanmış görseldir.
- Vorne — What Is OEE?: OEE ve üç bileşenin anlamı.
- JIPM — About TPM: OEE’nin TPM ile ilişkisi.
- Vorne — Calculating OEE: temel formüller ve hesap yaklaşımı.
- Vorne — Cycle Time Metrics: ideal çevrim, takt ve diğer süre kavramları.
- Vorne — OEE Factors: planlı üretim süresi ve zaman kayıpları.
- Vorne — Six Big Losses: altı büyük kayıp ve ilk geçiş kalitesi.
- Vorne — Theory of Constraints: darboğaz odaklı iyileştirme.
- Vorne — OEE FAQ: farklı üretimler ve fabrika düzeyinde toplulaştırma konuları. Rehberdeki süre ağırlıklı kalite yöntemi ayrıca açıklanmış bir hesap tercihidir.
- Vorne — World-Class OEE: %85 referansı ve hedef belirleme bağlamı.
- Vorne — TEEP: toplam takvim zamanı ve kullanım ilişkisi.
Üretiminiz için ilk adımı birlikte planlayalım
Mevcut akışınızı ve pilot kapsamınızı değerlendirmek için bizimle iletişime geçin.